电子元器件焊接缺陷控制与工艺参数优化
在电子制造领域,焊接缺陷始终是影响产品可靠性的核心痛点。特别是对于电源变压器、电感线圈等核心元器件,焊点质量直接决定了电气连接的稳定性与寿命。随着电子元器件向微型化、高密度方向发展,传统工艺参数已难以满足良品率要求。浙江德创变压器制造有限公司基于多年生产经验,针对焊接过程中的典型缺陷进行了系统性工艺优化。
焊接缺陷的根因分析
从实际产线反馈看,输配电设备中的大电流焊点常出现虚焊与气孔问题。以电源适配器生产为例,波峰焊时助焊剂活性不足或预热温度偏差超过±5℃,会导致焊料润湿角增大30%以上。而电感线圈引脚的镀层厚度若低于3μm,在回流焊中极易产生“立碑”缺陷。我们通过金相切片分析发现,温度曲线中升温速率若超过2.5℃/s,焊点内部会形成微裂纹,这在热循环测试中故障率提升至12%。
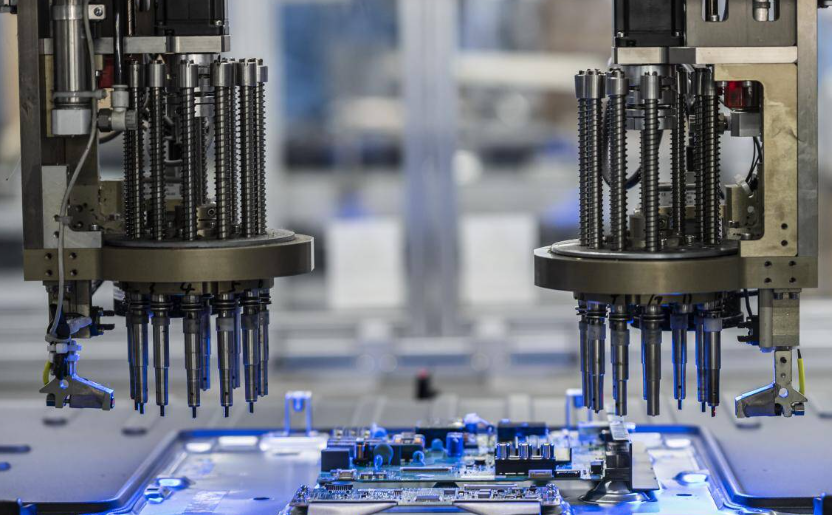
工艺参数的多目标优化策略
针对上述问题,我们引入了响应曲面法进行参数匹配。关键优化路径包括:
- 将预热区温度梯度控制在1.8-2.2℃/s,确保电子元器件热应力均匀释放
- 峰值温度设定在245±3℃,液相线以上停留时间保持60-90秒,这对电源变压器这类大热容器件尤为重要
- 助焊剂喷涂量调整至1.2-1.5mg/cm²,配合氮气保护,可减少电感线圈焊点氧化率40%
验证数据显示,优化后的工艺使焊点空洞率从8.7%降至2.1%,剪切强度提升至35MPa以上。特别在输配电设备的铜排焊接中,热循环寿命延长了2000次。
实践中的控制要点
实际产线调试时需关注两个细节:一是电源适配器的PCB板厚与焊盘设计需匹配,当板厚超过1.6mm时,建议将预热时间延长15%;二是定期检测电感线圈引脚的可焊性,使用润湿平衡法测量,确保零交时间小于1秒。我们建议每批次首件进行X射线检测,重点观察电子元器件底部焊点的填充率,低于75%应立即调整参数。
从长期实践来看,焊接质量的控制需要建立闭环反馈机制。通过SPC系统实时监控炉温曲线与助焊剂活性,能将电源变压器的焊接不良率稳定控制在200ppm以下。值得注意的是,不同批次的电感线圈镀层差异可能导致结果波动,建议每4小时进行一次炉温测试并记录偏移量。
未来,随着输配电设备向更高功率密度演进,焊接工艺将面临更严苛的挑战。浙江德创正着手开发基于数字孪生的实时参数修正系统,预计可使电源适配器产线的调试周期缩短60%。焊接缺陷的控制本质是材料、热力学与机械设计的协同工程,唯有持续深耕数据积累,才能实现从“合格”到“可靠”的跨越。