电感线圈生产工艺中的质量控制关键环节探讨
在输配电设备与电子元器件制造领域,电感线圈的生产工艺始终是影响产品可靠性的核心环节。无论是用于电源变压器的线圈,还是电源适配器中的滤波绕组,其电气性能的稳定与否,直接关系到整机设备的安全性与能效表现。浙江德创变压器制造有限公司深耕这一领域多年,深知从绕线到浸渍的每一道工序,都暗藏着决定成品优劣的关键变量。
绕线张力:最易被忽视的隐性杀手
许多同行在追求生产效率时,往往将绕线张力设定为固定值。但实际生产中,不同线径、不同绝缘层厚度的漆包线,对张力的响应截然不同。以0.3mm线径的铜线为例,若张力波动超过±5%,线圈的匝间电容便会发生不可逆的偏移,最终导致电源变压器在满载工况下温升超标。我们通过引入闭环张力控制系统,将偏差控制在±2%以内,使电感线圈的Q值稳定性提升了约18%。
值得强调的是,张力控制必须与排线机构的加速度匹配。绕线机启停瞬间的惯性冲击,往往是匝间短路的前兆。建议在设备选型时优先选择具备动态张力补偿功能的机型,而非单纯依赖机械弹簧式阻尼器。
绝缘处理:从浸渍到固化的工艺协同
绕组完成后,绝缘处理是决定产品寿命的第二道关口。常见的真空压力浸渍(VPI)工艺中,树脂的粘度和固化曲线需要与线圈的几何结构深度耦合。对于高功率密度的电源适配器用线圈,我们推荐采用“阶梯式升温固化”方案:先以60℃低温预烘2小时,再升至130℃完成主固化。这种分段策略能有效避免因树脂收缩不均导致的层间微裂纹。
- 浸渍前需确保线圈残余水分低于0.5%(可通过在线红外水分仪检测)
- 树脂黏度建议控制在150-250mPa·s(25℃),过稠会导致渗透深度不足
- 固化后的绝缘层厚度应控制在0.1-0.3mm,过厚反而影响散热
在输配电设备用大尺寸电感线圈的生产中,我们甚至采用了两段式浸渍工艺——先低压渗透再高压填充,使局部放电起始电压提升了约2kV。这并非炫技,而是基于对电场分布模拟的精准预判。
焊点可靠性:被低估的失效模式
线圈引出线与端子之间的焊接,是电子元器件制造中的常见薄弱点。传统锡焊工艺下,如果助焊剂残留未彻底清除,在湿热环境中会引发电化学迁移。我们通过引入激光焊接替代部分手工焊点,使焊点抗拉强度从15N提升至28N以上。值得注意的是,激光焊接参数必须与线径联动:0.5mm线径对应的最佳脉冲宽度约为4ms,而1.0mm线径则需要调整至7ms。
实践建议:建立闭环的数据追溯体系
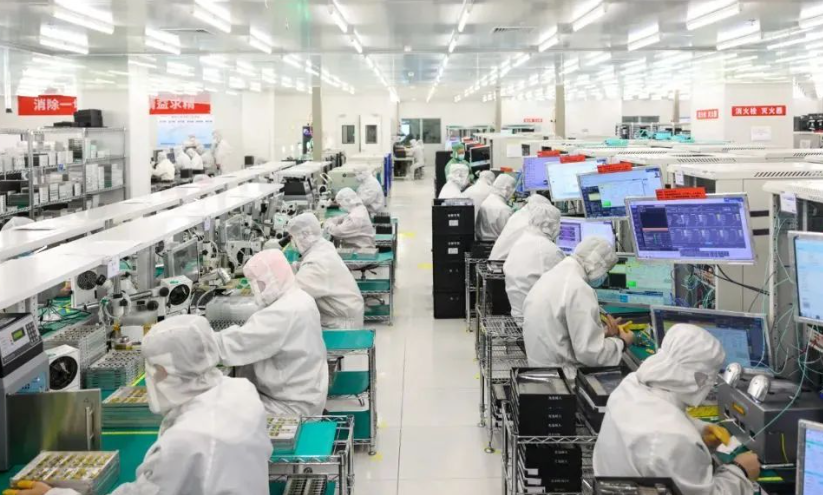
以上所有工艺参数,如果仅停留在纸质记录层面,就无法形成真正的质量闭环。建议在每批次电感线圈的流转卡上,同步录入绕线张力实时曲线、浸渍真空度曲线、焊接功率波形等关键数据。当电源变压器出现批次性故障时,这些数字指纹能帮助工程师在15分钟内锁定问题工站。
从更宏观的视角看,电感线圈的质量管控正在从“被动检验”转向“主动预测”。浙江德创变压器制造有限公司在最新一代生产线上,已部署了基于边缘计算的实时质量预警系统,当排线均匀度偏离基线时,系统会在0.5秒内自动停机并推送修正指令。这种将工艺控制与数据智能深度融合的模式,或许正是输配电设备行业从“制造”迈向“智造”的必经之路。