电源变压器生产工艺中真空浸渍工序的质量管控
📅 2026-06-12
🔖 电源变压器,电源适配器,电感线圈,输配电设备,电子元器件
在电源变压器、电源适配器及电感线圈的生产过程中,真空浸渍工序往往决定了产品的最终寿命与绝缘性能。很多同行只关注绕线精度,却忽视了浸渍环节对输配电设备可靠性的致命影响。今天,我们聊聊如何把这个“看不见”的工序做扎实。
真空浸渍的核心逻辑:不只是“泡”一下
真空浸渍的本质,是借助负压环境将绝缘漆彻底渗透进绕组内部的微小孔隙中。对电子元器件而言,这些孔隙若未被填充,在高电压或潮湿环境下极易引发局部放电。我们的实操经验是:真空度必须稳定在-0.095 MPa以下,并保持至少15分钟,才能确保漆液完全排出绕组内部的气泡。
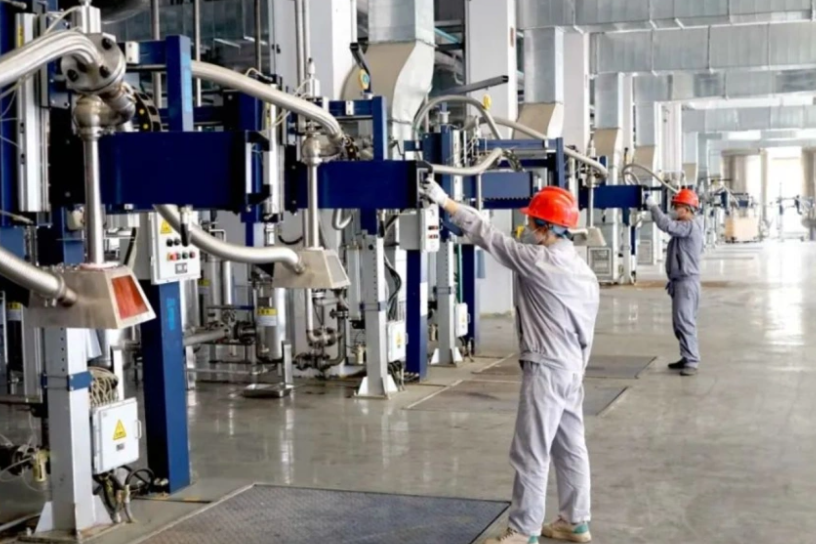
关键参数与实测数据对比
去年我们针对一批电源变压器做了浸渍工艺改进实验。在同等漆料与温度条件下,对比了常压浸渍与真空浸渍的效果:
- 常压浸渍组:耐压测试通过率仅为82%,绝缘电阻平均值约1500 MΩ。
- 真空浸渍组:耐压通过率提升至98%,绝缘电阻平均值达到3200 MΩ以上。
更关键的是,在后续的湿热老化试验(85℃/85%RH,500小时)中,真空浸渍处理的电感线圈匝间短路故障率下降了整整60%。这些数据直接证明了:浸渍质量是电源适配器长期稳定工作的“隐形护城河”。
实操中的三个“反常识”细节
- 预热比浸渍更重要:工件必须在进入真空罐前预热至80±5℃,否则残余水分会破坏漆膜附着力。
- 释放真空的速度要慢:建议以每分钟0.02 MPa的速率缓慢破空,过快会导致漆液在缝隙中形成“液封”而无法渗入深处。
- 滴漆时间不能省:浸渍完成后,需在罐内悬挂滴漆至少20分钟,否则残漆堆积在引脚处会影响后续焊接,这在输配电设备组装中尤其致命。
行业内有个误区:认为只要浸透了就行,忽略了漆液粘度与固化曲线的匹配。实际上,对于高频电源变压器,如果漆液粘度过高,会显著增加匝间分布电容,反而降低高频效率。因此,我们推荐使用低粘度、高固含量的无溶剂漆,并配合阶梯升温固化工艺(先60℃/2h,再110℃/3h),这样既能保证渗透深度,又避免应力集中。
真空浸渍不是一道可以“差不多”的工序。从电源适配器到大型输配电设备,每一个电子元器件的可靠性都建立在这些看似枯燥的工艺细节之上。把握住真空度、预热温度和固化曲线这三个支点,才能让产品真正拥有“十年如一日”的稳定表现。